

Nahtlose legierte Stahlrohre für Gasfederzylinder mit glatter Oberfläche und Präzisionsrohr mit Gasfederstruktur
Produktdetails
geschweißten Stahl-Leitung
,Geschweißtes Stahlrohr des elektrischen Widerstands
TORICH stellt nahtlose legierte Stahlrohre für Gasfedernzylinderkörper und präzise mechanische Komponenten her, die hohe Festigkeit, kontrollierte Abmessungen und glatte Innenflächen erfordern. Diese Rohre werden aus Chrom-Molybdän- und Chrom-Nickel-Molybdän-legierten Stählen hergestellt, darunter 25CrMo4, 30CrMo4, 34CrMo4, 42CrMo4 und 36CrNiMo4.
Zu den Herstellungsoptionen gehören nahtlose Rohrformung, Wärmebehandlung, Präzisionskalibrierung, Richtarbeiten und Oberflächenveredelung der Innenflächen. Honen oder Rollglattwalzen kann eine Innenflächenrauheit von Ra ≤ 0,4 μm erzielen, wenn dies spezifiziert ist.
EN 10297-1 ist die primäre europäische Referenz für die unten aufgeführten nahtlosen legierten Stahlgüten. Die endgültige Materialauswahl, Maßtoleranzen und Oberflächenanforderungen werden durch den Betriebsdruck, das Zylinderdesign und die genehmigten technischen Zeichnungen bestimmt.
| Parameter | Spezifikation |
|---|---|
| Produktname | Nahtlose legierte Stahlrohre für Gasfedernzylinder |
| Hersteller | TORICH |
| Material | Chrom-Molybdän- und Chrom-Nickel-Molybdän-legierter Stahl |
| Hauptnorm | EN 10297-1 |
| Stahlgüten | 25CrMo4, 30CrMo4, 34CrMo4, 42CrMo4, 36CrNiMo4 |
| Herstellungsverfahren | Nahtlose Warmfertigung, optionale Kaltkalibrierung und Präzisionsbearbeitung |
| Außendurchmesser (OD) | 15–200 mm, je nach Güte und Herstellungsverfahren |
| Wandstärke (WT) | 0,8–16 mm, vorbehaltlich technischer Machbarkeit |
| Länge | 1–12 m, kundenspezifisch |
| Maßtoleranz | EN 10297-1 Toleranzen oder engere vereinbarte Toleranzen |
| Geradheit | ≤ 0,5 mm/m verfügbar für qualifizierte präzisionsbearbeitete Größen |
| Innenflächenrauheit | Ra ≤ 0,4 μm nach spezifizierter Präzisionsbearbeitung |
| Außenfläche | Fertig bearbeitet, geschliffen, poliert oder schutzgeölt |
| Wärmebehandlung | Abgeschreckt und angelassen (+QT), gemäß ausgewählter Stahlgüte |
| Prüfung | Maßprüfung, Zugprüfung, Oberflächenprüfung, optionale UT/ET |
| Prüfzertifikat | EN 10204 3.1 auf Anfrage |
| Kundenspezifische Bearbeitung | Präzisionsschneiden, Anfasen, Honen und Bearbeiten |
Hinweis: Der Abmessungsbereich stellt potenzielle Herstellungsoptionen dar, nicht einen garantierten Bereich für jede Legierungsgüte. Für Rohre nach EN 10297-1 mit einem Außendurchmesser von ≤ 219,1 mm beträgt die allgemeine Außendurchmesser-Toleranz ±1%, mit einem minimalen Toleranzbetrag von ±0,5 mm. Die allgemeine Wandstärken-Toleranz beträgt ±12,5%, mit einem minimalen Toleranzbetrag von ±0,4 mm. Engere Toleranzen erfordern eine separate Bestätigung der Fertigung.
Die Rohre werden ohne Längsnaht hergestellt. Dies sorgt für eine durchgehende Rohrstruktur, die sich für die Bearbeitung zu Gasfedernzylinderkörpern eignet.
Für legierte Stähle im Zustand +QT gemäß EN 10297-1 reicht die spezifizierte Mindeststreckgrenze von 700 MPa für 25CrMo4 bis 900 MPa für 42CrMo4 bei Wandstärken bis 8 mm.
Der tatsächlich zulässige Betriebsdruck muss aus der fertigen Zylindergeometrie, den Materialeigenschaften, den Ermüdungsanforderungen und den geltenden Sicherheitsfaktoren berechnet werden.
Die Innenfläche kann durch Honen oder Rollglattwalzen auf Ra ≤ 0,4 μm veredelt werden.
Kontrollierte Bohrungsrauheit und Maßgenauigkeit helfen, übermäßige Dichtungsreibung, ungleichmäßige Kolbenbewegung und vorzeitigen Verschleiß der Dichtungsfläche zu reduzieren.
Die endgültige Bohrungstoleranz und Oberflächenbeschaffenheit müssen mit dem Kolben- und Dichtungsdesign übereinstimmen.
Präzises Richten kann bei zugelassenen Größen eine Zielgeradheit von ≤ 0,5 mm pro Meter erreichen.
Außendurchmesser, Innendurchmesser, Ovalität und Wandstärke werden anhand der genehmigten Zeichnung überprüft. Bei bearbeiteten Zylindern ist die minimale fertige Wandstärke besonders wichtig für interne Nuten und Endverbindungen.
Chrom-Molybdän-legierte Stähle können abgeschreckt und angelassen werden, um spezifizierte Kombinationen von Festigkeit und Duktilität zu erzielen.
Beispielsweise spezifiziert EN 10297-1 eine Mindestzugfestigkeit von 1.100 MPa für 42CrMo4+QT-Rohre mit einer Wandstärke von bis zu 8 mm.
Mechanische Eigenschaften hängen von der Stahlgüte, der Wandstärke, der Wärmebehandlung und dem endgültigen Herstellungszustand ab.
Eine inkonsistente Zylinderbohrung kann die Kolbenreibung erhöhen und den Dichtungsverschleiß beschleunigen.
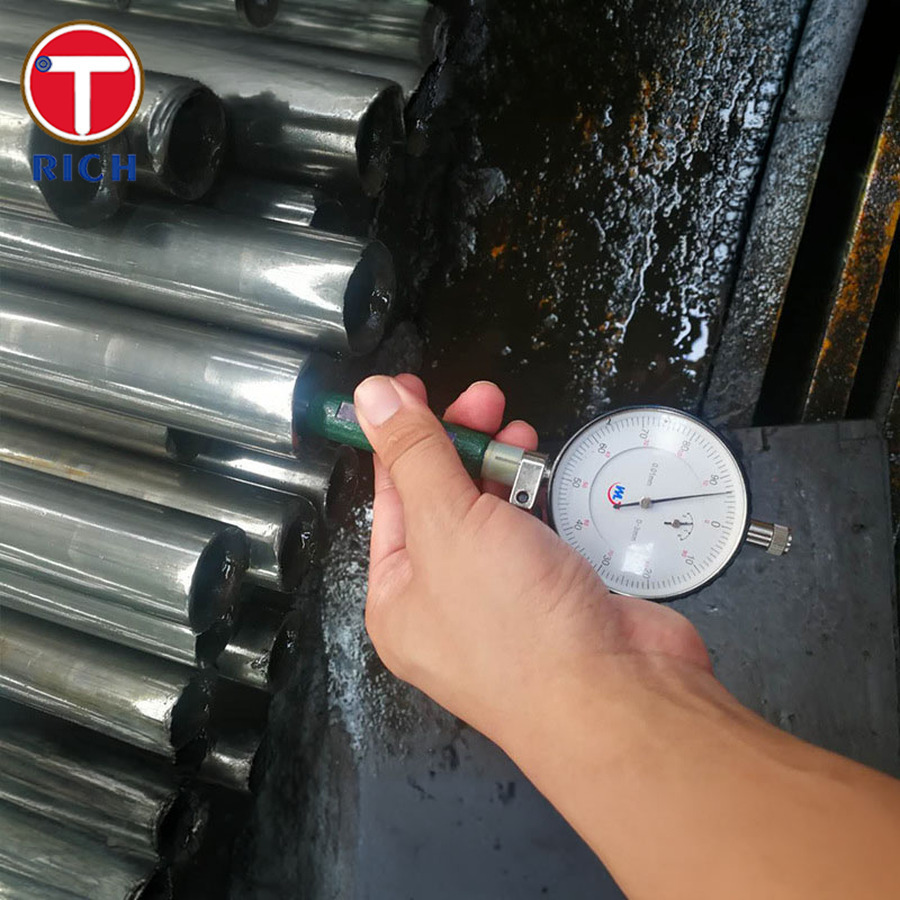
TORICH unterstützt die präzise Innenbearbeitung mit einem spezifizierten Rauheitsziel von Ra ≤ 0,4 μm. Bohrungsabmessungen und Oberflächenrauheit können mit kalibrierten Innenmessgeräten und Oberflächenprofilometern überprüft werden.
Die Messorte, die Prüffrequenz und die Abnahmekriterien werden vor der Produktion festgelegt.
Abschrecken und Anlassen kann die Geradheit, Rundheit und Abmessungen des Rohres beeinflussen.
TORICH kann die endgültige Kalibrierung, das Richten und die Bohrungsbearbeitung nach der Wärmebehandlung arrangieren, gefolgt von einer Maßprüfung des fertigen Rohres.
Für kritische Gasfederkomponenten können Prüfungen von Außendurchmesser, Innendurchmesser, Wandstärke, Geradheit und Ovalität durchgeführt werden, um Montageprobleme aufgrund von Maßabweichungen zu vermeiden.
Inkonsistente Materialeigenschaften oder undokumentierte Wärmebehandlungen können Risiken während der Zylinderbearbeitung und Druckprüfung verursachen.
TORICH kann die Identifizierung der Schmelzennummer, chemische Analysen, mechanische Prüfergebnisse und Prüfzertifikate nach EN 10204 3.1 gemäß den Kaufanforderungen bereitstellen.
Ultraschall- oder Wirbelstromprüfungen können spezifiziert werden, wenn eine zusätzliche Überprüfung der Materialintegrität erforderlich ist.
| Normensystem | Referenznorm | Beschreibung |
|---|---|---|
| ASTM | ASTM A519/A519M-24a | Nahtlose mechanische Rohre aus Kohlenstoff- und legiertem Stahl |
| EN | EN 10297-1:2003 | Nahtlose Rundrohre aus unlegiertem und legiertem Stahl für mechanische und allgemeine technische Zwecke |
| GOST | GOST 8733-74 / GOST 4543-2016 | Kalt- und warmumgeformte nahtlose Stahlrohre; Anforderungen an legierte Baustähle |
| JIS | JIS G 3441:2025 | Legierte Stahlrohre für Maschinenbauzwecke |
| GB | GB/T 8162-2018 / GB/T 3639-2021 / GB/T 3077-2015 | Nahtlose Konstruktionsrohre, nahtlose Präzisionsrohre und Anforderungen an legierte Baustähle |
Diese Normen stellen alternative Spezifikationswege dar. Ihre Stahlgüten, chemischen Grenzwerte, mechanischen Eigenschaften und Prüfanforderungen sind nicht automatisch austauschbar. EN 10305-6 behandelt geschweißte kaltgezogene Rohre für hydraulische und pneumatische Kraftsysteme und ist nicht die zutreffende Herstellungsnorm für dieses nahtlose Produkt.
Nahtlose legierte Stahlrohre können zu Zylinderrohren für Hochdruck-Stickstoffgasfedern in industriellen Stanzformen verarbeitet werden.
Das Zylinderrohr enthält Stickstoff unter Druck und bietet die interne Lauffläche für die Kolbenbaugruppe. Seine Materialfestigkeit, minimale Wandstärke, Bohrungsbeschaffenheit und Maßgenauigkeit beeinflussen die strukturelle Integrität und Betriebssicherheit der fertigen Gasfeder.
Für diese Anwendung muss der Zylinderhersteller den maximalen Fülldruck, die Betriebstemperatur, die Ermüdungslebensdauer, das Verschlusssystem und die Prüfdruckanforderungen festlegen, bevor die Rohrspezifikation genehmigt wird.
| Stahlgüte | C (%) | Si (%) | Mn (%) | P max. (%) | S max. (%) | Cr (%) | Mo (%) | Ni (%) |
|---|---|---|---|---|---|---|---|---|
| 25CrMo4 | 0,22–0,29 | ≤0,40 | 0,60–0,90 | 0,035 | 0,035 | 0,90–1,20 | 0,15–0,30 | — |
| 30CrMo4 | 0,27–0,34 | ≤0,35 | 0,35–0,60 | 0,035 | 0,035 | 0,80–1,15 | 0,15–0,30 | — |
| 34CrMo4 | 0,30–0,37 | ≤0,40 | 0,60–0,90 | 0,035 | 0,035 | 0,90–1,20 | 0,15–0,30 | — |
| 42CrMo4 | 0,38–0,45 | ≤0,40 | 0,60–0,90 | 0,035 | 0,035 | 0,90–1,20 | 0,15–0,30 | — |
| 36CrNiMo4 | 0,32–0,40 | ≤0,40 | 0,50–0,80 | 0,035 | 0,035 | 0,90–1,20 | 0,15–0,30 | 0,90–1,20 |
| Stahlgüte | Wandstärke (mm) | Streckgrenze ReH min. (MPa) | Zugfestigkeit Rm min. (MPa) | Dehnung A min. (%) |
|---|---|---|---|---|
| 25CrMo4 | ≤8 | 700 | 900 | 12 |
| 25CrMo4 | >8–20 | 600 | 800 | 14 |
| 30CrMo4 | ≤8 | 750 | 950 | 12 |
| 30CrMo4 | >8–20 | 630 | 850 | 13 |
| 34CrMo4 | ≤8 | 800 | 1000 | 11 |
| 34CrMo4 | >8–20 | 650 | 900 | 12 |
| 42CrMo4 | ≤8 | 900 | 1100 | 10 |
| 42CrMo4 | >8–20 | 750 | 1000 | 11 |
| 36CrNiMo4 | ≤8 | 900 | 1100 | 10 |
| 36CrNiMo4 | >8–20 | 800 | 1000 | 11 |
Hinweise: (1) Die Werte gelten für Rohre, die im Zustand +QT geliefert werden. (2) Dehnungswerte gelten für Längsproben. (3) Die mechanischen Anforderungen ändern sich mit der Nennwandstärke. (4) Zusätzliche Kaltumformung oder Wärmebehandlung kann die spezifizierten Eigenschaften verändern. (5) Das Materialprüfzertifikat sollte die tatsächlichen Prüfergebnisse für die gelieferte Charge bestätigen.
TORICH kann eine Fertigungssequenz arrangieren, die nahtlose Rohrformung, Wärmebehandlung, Richten, präzise Oberflächenbearbeitung, Maßprüfung und Endverpackung umfasst.
Kritische Prüfposten umfassen chemische Zusammensetzung, Zugfestigkeitseigenschaften, Bohrungszustand, Wandstärke, Geradheit und Oberflächenfehler.
Für druckführende Gasfederkomponenten können zusätzliche zerstörungsfreie Prüfungen und Materialrückverfolgbarkeit in die Kauf spezifikation aufgenommen werden. Die Druckprüfung der fertigen Gasfeder bleibt Teil der Designvalidierung und der Endmontageprüfung des Zylinderherstellers.
A: Hersteller — wir können auch Handel betreiben.
A: Im Allgemeinen 10–15 Tage, wenn die Ware auf Lager ist, oder 30–40 Tage, wenn die Ware nicht auf Lager ist. Es hängt von der Menge ab.
A: Ja, wir könnten die Probe kostenlos anbieten, aber die Frachtkosten sind vom Käufer zu tragen.
A: Zahlung ≤ 2000 USD: 100% im Voraus. Zahlung ≥ 2000 USD: 30% T/T im Voraus, Restbetrag vor Versand. Wenn Sie eine weitere Frage haben, zögern Sie bitte nicht, uns zu kontaktieren.
-
Autoteile ASTM A513 geschweißte Stahlrohre mit DOM-Produktion kaltwalzend
Autoteile ASTM A513 Schweißrohr aus Stahl mit DOM-Produktion ASTM A513 Elektroresistenzgeschweißte mechanische Rohre aus Kohlenstoff- und Legierstahl Anwendungen: für Maschinenbau, Maschinenbau 1- Standard:ASTM A513 kaltgewalzte, geschweißte Präzisionsrohre aus Stahl 2. Stahlqualität:Ausrüstung für ... -
25mm Durchmesser-helles Ausglühen-nahtloser Stahl-Rohr für Hydrauliksysteme
EN10305-1 E235 E355 NBK Hochleistungsrohrrohre aus Stahl für Hydrauliksysteme EN10305-1 NBK Helle gegossenen Präzisionsstahlrohre für Hydrauliksystem OD:4-80 (mm) WT0,5-10 (mm) Länge 1000-12000mm Produktbezeichnung: Nahtlose Präzisionsstahlrohre Anwendung: für Hydrauliksysteme Rohre aus Stahl für ... -
Präzisions-nahtloses schwarzes phosphatierendes Stahlrohr für Hydrauliksysteme
Stahlrohre mit hoher Präzision für Hydrauliksysteme mit schwarzer Phosphatoberfläche Schwarze Phosphat-Hydraulikrohre mit hoher Präzision und enger Toleranz, die Rohre werden durch Präzisionskaltziehung und Kaltwalzen hergestellt, dann hell in einer geschützten Atmosphäre gegossen,Anschließend wird ... -
Präzisions-nahtlose galvanisierte Stahlrohre DIN2391 EN103052 ST35.0 ST37
Präzisionsnahtlose verzinkte Stahlrohre DIN2391 EN103052 ST35.0 ST37 Herstellungsprozess: Kaltwalzen durch Kaltwalzmaschine und Kaltwalzmaschine, galvanisiert und zinkplattiert. Kaltgewalzte und verzinkte Stahlröhren Herstellungsprozess:Als zu verzinkendes Rohr wird ein hochgenaues, kaltgewalztes ...

